
Soudage de l’acier galvanisé : méthode et sécurité
 Theophile
•
22 août 2026
Sur un chantier comme dans un atelier, ce matériau revient sans cesse, parce qu’il résiste bien au temps et aux chocs du quotidien. Mais dès qu’une couche de zinc entre en jeu, son comportement change nettement. Le soudage de l’acier galvanisé demande alors plus de méthode qu’un assemblage classique, car la préparation, la sécurité et la qualité finale dépendent directement de la gestion du revêtement. Vous allez voir ici, simplement, les risques, les bons gestes et les réglages utiles pour mieux comprendre ce cas particulier.
Pourquoi ce matériau change tout au moment de souder
Une tôle galvanisée, c’est tout simplement un acier protégé par une fine couche de zinc. Cette protection est précieuse, mais elle transforme la soudure en question technique. Dans un atelier de serrurerie près de Lyon, une pièce galvanisée destinée à une rambarde peut sembler banale jusqu’au moment où l’arc arrive. Le cas n’est pas identique à celui d’un acier nu, parce que le zinc fond, s’évapore et perturbe la fusion. La soudure dépend donc de cette couche, pas seulement du métal de base.
Comprendre la galvanisation et son rôle anticorrosion
La galvanisation sert à protéger la surface contre la rouille, souvent pendant plusieurs années en usage extérieur. On parle d’un matériau courant en charpente légère, en clôture ou en support industriel. Pour galvaniser, on applique du zinc qui agit comme barrière sacrificielle : il se corrode avant l’acier et ralentit l’attaque de l’humidité. C’est justement cette protection qui change la donne quand on veut souder, car elle modifie la réaction thermique de la zone et la tenue du bain fondu.
- Acier recouvert d’une couche de zinc pour limiter la corrosion.
- Zinc présent sur la surface, parfois aussi dans les bords découpés.
- Usage fréquent en atelier, sur chantier et en production.
- Différence nette avec un acier nu, plus simple à souder mais moins protégé.
Pourquoi le zinc complique la soudure et modifie le joint
Le zinc fond bien avant l’acier, puis il se volatilise sous l’effet de la chaleur. Résultat : le bain devient instable, le joint peut perdre en adhérence et la soudure se fragilise si l’on avance trop vite ou sans préparation. Ce n’est donc pas un simple détail de surface. Le revêtement influence la fusion, les projections et parfois la porosité du cordon. En pratique, vous ne traitez pas seulement du métal, mais aussi une couche protectrice qui réagit au procédé choisi.
Sécurité au poste : les risques à connaître avant de commencer
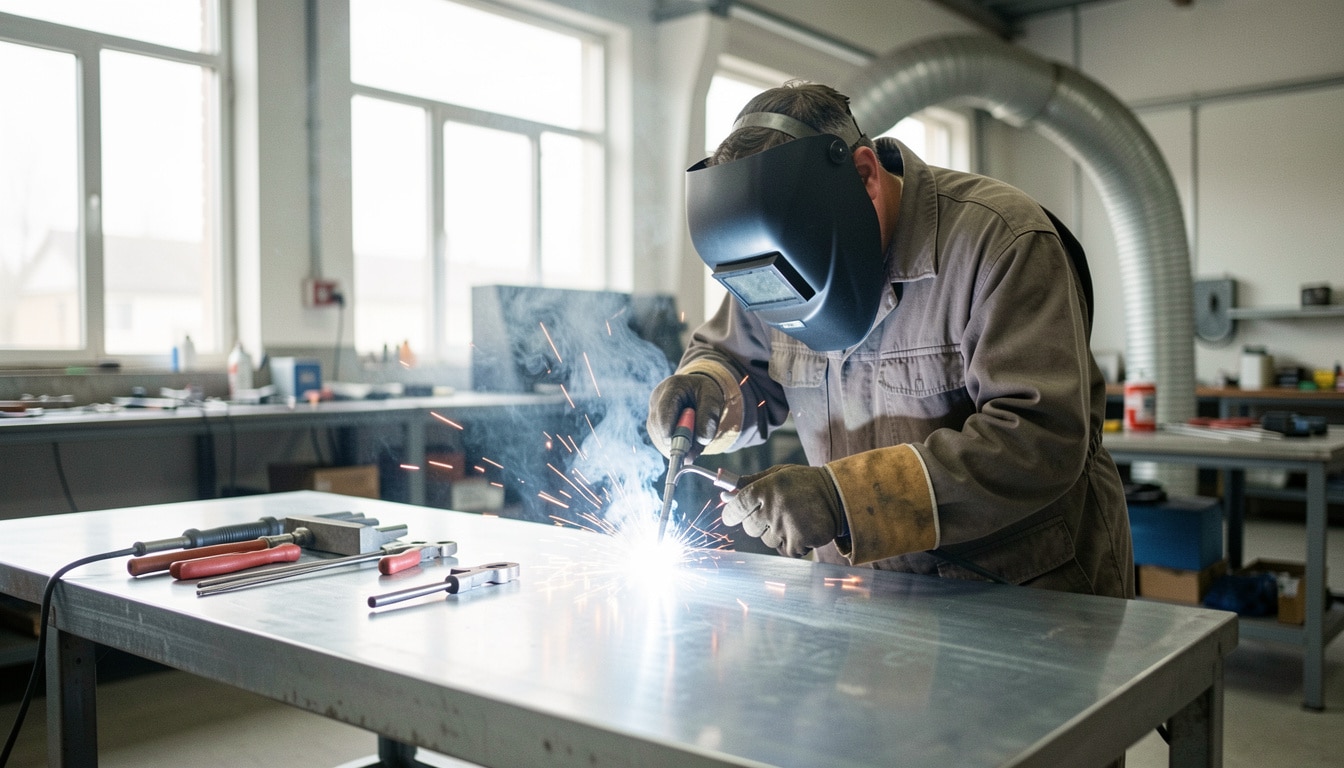
Avant tout soudage, la sécurité doit passer devant la vitesse d’exécution. Sur une surface galvanisée, les fumées de zinc peuvent vite s’accumuler si l’air circule mal, surtout dans un local fermé. L’environnement de travail compte autant que le poste lui-même : une extraction mal placée, et le gaz chaud reste autour de vous. Un symptôme classique après exposition est le mal de tête avec sensation de goût métallique. Pour éviter cela, il faut pouvoir travailler avec une vraie stratégie de protection, pas seulement un écran facial.
Les fumées de zinc et leurs effets sur la santé
Lors du soudage, le revêtement chauffe, se décompose et libère des particules irritantes. Ces fumées peuvent provoquer toux, gêne respiratoire, fatigue ou fièvre passagère si l’exposition est répétée. Dans certains ateliers, l’erreur consiste à croire qu’un simple masque suffit, alors que le problème vient aussi de l’air ambiant. Le soudage sur galvanisation impose donc de surveiller la qualité de l’extraction et de limiter l’inhalation dès les premières secondes, car les effets peuvent apparaître rapidement.
Ventilation, EPI et organisation d’un espace sécurisé
Une bonne sécurité repose sur plusieurs couches de protection, pas sur un seul accessoire. Il faut organiser l’espace pour éloigner le gaz chaud, capter les fumées à la source et garder une circulation d’air constante. Les EPI restent indispensables, mais ils complètent un dispositif global. Dans un petit atelier de maintenance, une aspiration mobile à 300 ou 400 m³/h peut déjà améliorer nettement la situation. Le principe est simple : vous préparez l’espace avant d’allumer l’arc, et non après l’apparition d’un incident.
- Installer une aspiration des fumées au plus près de la zone.
- Porter un équipement respiratoire adapté si l’extraction est insuffisante.
- Vérifier les gants, la cagoule et les vêtements couvrants.
- Éviter les espaces confinés sans renouvellement d’air.
- Contrôler la distance entre votre visage et la zone de soudage.
Préparer la zone pour obtenir une soudure propre
La préparation fait souvent la différence entre une reprise propre et une réparation qui recommence deux fois. Pour souder correctement, il faut partir d’une tôle saine, sans graisse ni poussière, puis traiter localement le revêtement. Une pièce destinée à un assemblage industriel ne pardonne pas un départ approximatif, surtout sur tôle fine. Le bon réflexe consiste à sécuriser la zone, à la rendre lisible et à supprimer tout ce qui perturbe le bain. Cette étape évite beaucoup de défauts dès les premiers centimètres.
Nettoyer, dégraisser et retirer le zinc localement
Un nettoyage sérieux commence par l’élimination des salissures visibles, puis par le dégraisser de la surface avec un produit adapté. Ensuite, il faut retirer localement le zinc autour de la ligne de soudure, sur une largeur suffisante pour travailler proprement. Cela peut se faire par abrasion légère ou par meulage précis, selon la pièce et son épaisseur. L’objectif n’est pas d’abîmer la tôle, mais de créer une zone propre où le métal réagit de façon plus stable au moment de souder.
- Éliminer poussière, huile et traces de stockage.
- Dégraisser la tôle avant toute intervention thermique.
- Retirer le zinc localement sur la zone utile.
- Contrôler visuellement les bords, les angles et les recouvrements.
Vérifier la zone avant l’amorçage du procédé
Avant d’amorcer, prenez quelques secondes pour observer la zone sous un bon éclairage. Une tôle mal préparée montre souvent des traces brillantes de revêtement, des bavures ou des résidus qui provoqueront un mauvais départ. C’est aussi le moment de vérifier l’alignement de la pièce, car un écart mal corrigé se paie ensuite en déformation. Sur une petite série de production, ce contrôle rapide évite des reprises coûteuses et améliore la régularité des cordons dès le premier passage.
Choisir la méthode qui limite les défauts
Le choix du procédé dépend de l’épaisseur, du rythme de production et de l’usage final. En atelier, un procédé stable et répétitif peut être préférable ; sur chantier, la simplicité prime souvent. Le MIG reste très présent, car son fil apporte une avance régulière et un arc facile à maîtriser. Mais il n’est pas toujours le seul bon choix. La bonne technique est celle qui vous aide à garder un cordon propre, tout en limitant les reprises et les projections autour du joint.
Comparer les procédés selon l’épaisseur et l’usage
Pour un assemblage mince, un procédé trop énergique risque de percer ou de déformer. Pour une pièce plus épaisse, il faut au contraire un apport suffisant pour obtenir une fusion correcte. Le choix dépend aussi du contexte de production : série courte, maintenance, montage sur site ou fabrication répétitive. Dans un atelier de métallerie, le même poste ne sera pas réglé comme sur un chantier de pose. Le bon procédé est donc celui qui s’adapte au rythme réel du travail.
| Procédé | Limite principale |
|---|---|
| MIG | Sensible au revêtement et aux réglages d’arc |
| Électrode enrobée | Moins rapide sur production répétitive |
| TIG | Plus lent, mais très précis sur petites zones |
Identifier les avantages et limites du MIG sur acier galvanisé
Le MIG offre un vrai avantage en vitesse et en régularité du fil, surtout quand vous devez enchaîner plusieurs soudures. Son arc est assez lisible, ce qui facilite les corrections en cours d’exécution. En revanche, le zinc peut perturber le bain et créer des projections si le réglage est trop agressif. Sur une production de petite série, ce procédé reste souvent le meilleur compromis entre productivité et qualité, à condition d’ajuster correctement la tension et l’avance.
Régler la chaleur pour éviter porosité et déformation
Le réglage compte autant que la préparation. Une soudure trop froide manque de fusion, tandis qu’un apport excessif déforme la tôle et favorise les reprises. Il faut donc trouver un équilibre entre chaleur et vitesse, avec une intensité adaptée à l’épaisseur réelle. Sur un cordon, la porosité apparaît souvent quand le zinc n’a pas été assez écarté ou quand l’avance est irrégulière. Vous gagnez en régularité dès que vos paramètres deviennent cohérents avec la pièce.
Trouver le bon équilibre entre apport de chaleur et vitesse
Commencez avec une intensité modérée, puis ajustez selon la réaction du bain et la largeur du cordon. Si vous allez trop vite, la soudure reste superficielle ; si vous ralentissez trop, la chaleur s’accumule et la tôle se voile. Une vitesse constante aide aussi à stabiliser l’arc et à limiter les défauts visibles. Dans bien des cas, un réglage un peu plus doux donne un résultat plus net qu’une puissance excessive, surtout sur les zones minces ou proches d’un bord.
- Régler l’intensité selon l’épaisseur réelle de la tôle.
- Adapter la vitesse d’avance à la stabilité du bain.
- Contrôler l’apport de chaleur pour éviter la déformation.
- Observer le cordon après chaque passe pour corriger tôt.
Reconnaître les signes d’un réglage trop froid ou trop chaud
Un réglage trop froid donne souvent un cordon bombé, peu mouillé, avec une fusion incomplète. À l’inverse, une soudure trop chaude élargit excessivement la zone, fait brunir le métal et peut créer un défaut de bord ou des éclaboussures. La porosité se voit parfois sous forme de petits trous réguliers dans le cordon, surtout quand le zinc remonte pendant la fusion. En observant ces signes, vous pouvez relier l’apparence du joint à la cause réelle et corriger plus vite.
Reprendre, contrôler et protéger après l’opération
Une fois l’arc éteint, le travail n’est pas terminé. Il faut vérifier la durabilité du joint, regarder l’état du revêtement autour de la zone et soigner la finition. Quand le zinc a été retiré localement, la protection doit être restaurée pour éviter une corrosion rapide. Dans un environnement humide ou extérieur, cette étape fait toute la différence sur la tenue à long terme. Une soudure propre aujourd’hui peut devenir un point faible demain si la remise en protection est négligée.
Contrôler le cordon et corriger les imperfections
Le contrôle visuel permet de repérer les manques de fusion, les irrégularités et les éclaboussures restées en surface. Si une petite zone présente une reprise, mieux vaut intervenir tout de suite plutôt que laisser le défaut s’installer. La durabilité dépend aussi de la continuité du cordon et de l’aspect du pied de soudure. Sur une série de pièces, ce contrôle systématique évite les écarts de qualité entre le premier et le dernier assemblage.
Restaurer la protection anticorrosion de la zone soudée
Après la soudure, il faut remettre une protection compatible avec l’usage de la pièce. Selon le contexte, on applique un primaire riche en zinc, une peinture anticorrosion ou un système de protection équivalent. Cette remise en état compense la perte du revêtement d’origine et prolonge la durabilité de l’ensemble. Dans un atelier de maintenance, un traitement local bien posé peut faire gagner plusieurs années de tenue en service, surtout si la pièce reste exposée à l’humidité.
| Action après soudage | Objectif |
|---|---|
| Contrôle visuel | Repérer les défauts immédiats |
| Reprise locale | Corriger les imperfections du cordon |
| Protection de surface | Préserver le revêtement contre la corrosion |
Quand éviter cette solution et quelles alternatives privilégier
Il existe des cas où il vaut mieux ne pas souder directement. Si la ventilation est insuffisante, si la production impose un rythme trop rapide ou si la pièce doit conserver intacte sa protection, une autre solution peut être plus pertinente. Vous devez aussi pouvoir faire un vrai choix économique : parfois, un assemblage mécanique coûte moins cher à long terme que des reprises successives. Dans ce système de décision, la sécurité et la durabilité comptent autant que la faisabilité immédiate.
Les situations où il vaut mieux ne pas souder directement
Évitez l’intervention directe quand l’espace est trop confiné, quand les fumées ne peuvent pas être extraites correctement, ou quand la pièce est trop mince pour supporter la chaleur. Il faut aussi se méfier des zones où le revêtement est difficile à retirer sans abîmer l’ensemble. Dans certaines lignes de production, le gain de temps apparent devient un risque de qualité. Le bon réflexe consiste alors à revoir le besoin réel avant de faire le premier point.
Comparer soudure et fixation mécanique selon le contexte
Le boulonnage, le rivetage ou d’autres solutions mécaniques peuvent préserver davantage la couche protectrice et simplifier l’assemblage. Pour une production répétitive, ce système réduit parfois les reprises et accélère le montage. Pour une réparation ponctuelle, la soudure reste utile si les conditions sont réunies et si vous pouvez utiliser le procédé adapté. Le meilleur choix dépend donc du coût global, du niveau d’exposition à la corrosion et du temps disponible sur la ligne de production.
FAQ – Questions fréquentes sur le soudage de l’acier galvanisé
Peut-on souder de l’acier galvanisé sans retirer le zinc ?
C’est possible dans certains cas, mais ce n’est pas recommandé si vous voulez limiter les défauts et protéger votre sécurité. Le zinc perturbe le bain, augmente les fumées et peut fragiliser la soudure. Retirer le revêtement localement reste la solution la plus fiable pour un résultat propre.
Quel procédé choisir pour limiter les défauts ?
Le choix dépend de l’épaisseur, de l’usage et du niveau de production. Le MIG est souvent apprécié pour sa régularité, mais le TIG peut être intéressant sur de petites zones précises. L’essentiel est d’adapter le procédé à la pièce, pas l’inverse.
Comment protéger la zone après la soudure ?
Après intervention, il faut remettre une protection anticorrosion sur la zone mise à nu. Un primaire riche en zinc ou un système équivalent aide à restaurer la durabilité. Cette étape est importante si la pièce reste exposée à l’humidité ou à l’extérieur.
Quels sont les principaux risques pour la santé ?
Les fumées de zinc peuvent provoquer irritation, toux, maux de tête et sensation de malaise. La sécurité passe par une bonne ventilation, une aspiration efficace et des EPI adaptés. Si vous travaillez en espace fermé, la vigilance doit être renforcée.
Faut-il toujours enlever le revêtement avant d’intervenir ?
Dans la majorité des cas, oui, car cela facilite le soudage et réduit les défauts. Vous pouvez ainsi mieux maîtriser l’arc, le fil et la fusion. Le choix final dépend toutefois du contexte, du type d’acier et de la qualité attendue.

Vous aimerez aussi
 Industrie

 Industrie
 Industrie
 Industrie